Hohlräume in Durchkontaktierungen von Flex- und Rigid-Flex-Leiterplatten: 6 Ursachen
Eine metallisierte Durchkontaktierung in einer Flex- oder Rigid-Flex-Leiterplatte führt Strom durch einen Stapel aus Polyimid, Klebstoff und Kupfer. Ist die Kupferhülse unvollständig, besteht die Leiterplatte den elektrischen Test im Werk und fällt Monate später im Feld aus.
Hohlräume sind die häufigste Form dieses Ausfalls – und die am leichtesten zu übersehende, weil Röntgen nur die offensichtlichen zeigt.
Dieser Artikel erklärt, warum sich Flex-Substrate anders als FR4 verhalten, welche sechs Prozessursachen zuerst zu prüfen sind, wie sich Hohlräume finden lassen, die Röntgen übersieht, und was in die Einkaufsspezifikation gehört.
Warum Flex nicht FR4 ist
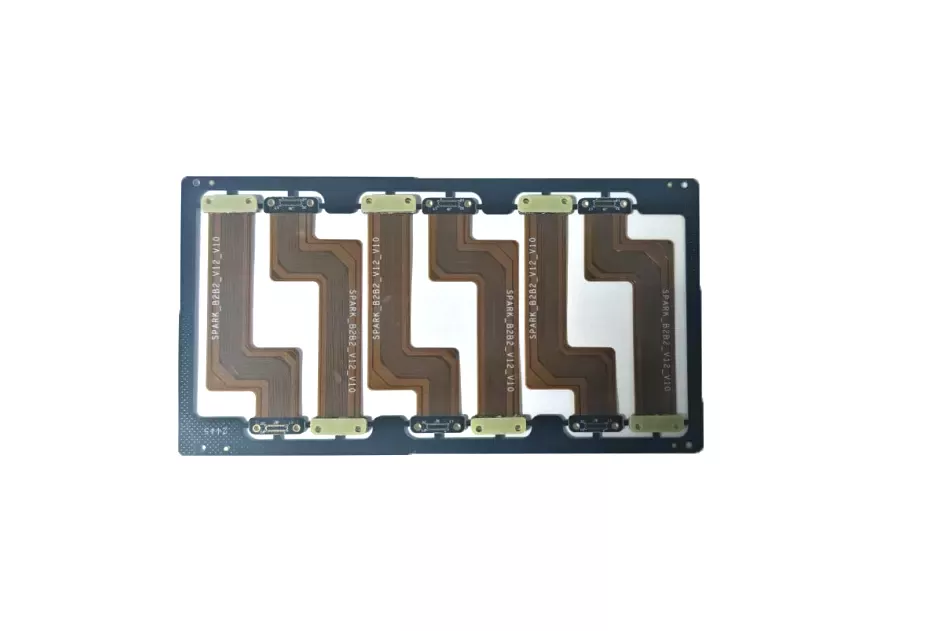
Eine starre Leiterplatte wird durch glasfaserverstärktes Epoxid gebohrt. Eine Flex- oder Rigid-Flex-Leiterplatte wird durch Polyimid, Acryl- oder Epoxidklebstoff und oft eine Deckschicht gebohrt. Diese Materialien verhalten sich in drei Punkten anders:
- Sie sind weicher und neigen beim Bohren stärker zur Verschmierung.
- Sie nehmen Feuchtigkeit auf und gasen in der Galvanik und im Reflow aus.
- Sie dehnen sich stärker mit der Temperatur aus, sodass die Kupferhülse mehr Spannung sieht.
Das Ergebnis ist eine Lochwand, die sich schwerer gleichmäßig vorbereiten lässt, und ein Galvanikprozess mit weniger Reserve. Ein Rezept von der starren Leiterplatte lässt sich nicht direkt übertragen.
Sechs Ursachen
1. Bohrstufen und Werkzeugzustand
Hohe Drehzahl und geringer Vorschub können das Polyimid polieren statt schneiden und hinterlassen eine verschmierte Wand, die Desmear nicht vollständig entfernt. Stumpfe Bohrer erhöhen Wärme und Verschmierung. Standzeit, Deck- und Unterlage sowie Stapelhöhe spielen eine Rolle.
2. Verschmierung und Desmear
Polyimid-Verschmierung bedeckt die Kupferinnenlagen und die Lochwand. Ist Desmear unvollständig, sitzt die Galvanik auf einer kontaminierten Fläche und bildet eine dünne, poröse Schicht. Plasma- und chemisches Desmear müssen am tatsächlichen Materialstapel validiert werden, nicht an einem Testcoupon anderer Konstruktion.
3. Feuchtigkeit und Ausgasen
Polyimid und Klebstoff nehmen Feuchtigkeit auf. Wird der Nutzen vor der Galvanik nicht getrocknet, expandiert diese Feuchtigkeit im Bad oder im Reflow und drückt das Kupfer von der Wand weg. Trocknungspläne gehören in den Prozesslenkungsplan, nicht in die Gewohnheit des Bedieners.
4. Stromdichte und Streufähigkeit
Hohlräume entstehen dort, wo die Stromdichte am niedrigsten ist – meist in der Mitte eines tiefen Lochs. Hohes Aspektverhältnis, schlechte Bewegung und ein Bad am Rand seines Chemiebereichs verringern die Streufähigkeit. Ein Loch, das an der Oberfläche galvanisiert aussieht, kann in der Mitte dünn sein.
5. Lochwandrauheit und Harzrückzug
Rauhe Wände und Harzrückzug erzeugen Stellen, an denen die stromlose Keimschicht unvollständig ist. Das Kupfer wächst dann um den Defekt herum statt darüber und hinterlässt einen Hohlraum, der mit der Temperaturwechselbeanspruchung wächst.
6. Nutzenkonstruktion und Lochposition
Löcher nahe einer Versteifung, einer Deckschichtkante oder einem Übergang starr/flexibel sehen andere Spannungen und andere Fließwege beim Laminieren. Sie sind auch schwerer zu schleifen und werden bei der Stichprobe leichter übersehen.
Wie Hohlräume zum Ausfall führen
Ein Hohlraum verringert den Kupferquerschnitt. Bei Temperaturwechseln dehnt sich die Hülse aus und zieht sich zusammen, und der Hohlraum wirkt als Spannungsspitze. Die Ausfallkette ist meist:
- Der Widerstand steigt leicht, noch innerhalb der Testgrenze.
- Am Rand des Hohlraums bildet sich ein Haarriss.
- Der Widerstand steigt stark oder das Netz öffnet.
- Der Ausfall zeigt sich im Feld, nicht im Endtest.
Deshalb ist ein bestandener elektrischer Test kein Beweis für eine zuverlässige Hülse.
Nachweis: Was Röntgen übersieht
Röntgen ist nützlich für große Hohlräume und die Hülsausrichtung. Es erkennt dünne Galvanik, Haarriss-Hohlräume und Hohlräume hinter einer dichten Kupferfläche schlecht. Eine Leiterplatte, die im Röntgen sauber aussieht, kann im Querschliff durchfallen.
Drei Prüfungen zusammen:
- Querschnitt an den Löchern mit dem höchsten Aspektverhältnis und an Löchern nahe dem Übergang. Kupferdicke oben, in der Mitte und unten messen.
- Thermoschock mit anschließender Widerstandsmessung nach der vereinbarten IPC-Prüfmethode.
- Röntgen als Screening, nicht als Abnahmeprüfung.
Abnahmekriterien
IPC-6013 regelt die Hohlraumakzeptanz für flexible und Rigid-Flex-Leiterplatten nach Klasse. Der genaue zulässige Wert hängt von Klasse und Lochtyp ab; er gehört in die Zeichnung, nicht in einen allgemeinen Artikel.
| Prüfpunkt | Was zu dokumentieren ist | Empfohlener Grenzwert |
|---|---|---|
| Kupferdicke der Hülse | Minimum in der Lochmitte | Laut Zeichnung, typisch 20–25 µm |
| Hohlraumfläche in der Hülse | Prozent der Hülsenwand | Nach IPC-6013-Klasse |
| Hohlraum an der Innenlagenverbindung | Anzahl und Lage | Keiner zulässig |
| Ergebnis Thermoschock | Widerstandsänderung vorher/nachher | Weniger als 10 % |
| Lage des Querschliffs | Welche Löcher, wie viele | Höchstes Aspektverhältnis + Übergangslöcher |
Wichtige Prozesskontrollen
- Standzeit der Bohrer protokollieren und nach fester Hubzahl wechseln, nicht nach Ermessen.
- Desmear am Produktionsstapel qualifizieren, einschließlich Deckschicht und Klebstoff.
- Nutzen vor der Galvanik trocknen und die Trocknung dokumentieren.
- Galvanikbad täglich analysieren und Stromdichte pro Nutzen erfassen.
- Erstmuster an den kritischsten Löchern schleifen und das Bild archivieren.
- Nach jeder Änderung von Polyimidlieferant, Klebstoff oder Bohrrzeptur neu qualifizieren.
Was Sie beim Lieferanten fragen sollten
- Wie hoch ist die Aspektverhältnisgrenze für Flex und Rigid-Flex, und wie wird sie geprüft?
- Wie wird Desmear auf Polyimid und Klebstoff qualifiziert, nicht auf FR4?
- Wie lautet der Trocknungsplan vor der Galvanik?
- Wie viele Löcher werden am Erstmuster geschliffen, und wo?
- Was passiert mit der Charge, wenn ein Hohlraum gefunden wird?
FAQ
Lässt sich ein Hohlraum reparieren?
Nein. Ein Hohlraum in einer metallisierten Hülse lässt sich nicht zuverlässig reparieren. Das Teil wird verworfen oder der Nutzen neu gefertigt.
Findet Röntgen jeden Hohlraum?
Nein. Röntgen findet große Hohlräume und Ausrichtungsfehler. Dünne Galvanik und Haarriss-Hohlräume erfordern meist einen Querschliff.
Ist ein kleiner Hohlraum zulässig?
Das hängt von der IPC-6013-Klasse und der Funktion des Lochs ab. Ein Hohlraum an einer Innenlagenverbindung wird anders bewertet als einer in der Hülsenwand. Der Grenzwert gehört in die Zeichnung.
Warum funktioniert dasselbe Rezept auf FR4, aber nicht auf Flex?
Weil Bohrmaterial, Feuchtigkeitsgehalt und Wärmeausdehnung anders sind. Desmear, Trocknung und Galvanikfenster müssen am Flex-Stapel qualifiziert werden.
Was Sie für eine Zuverlässigkeitsprüfung senden
- Schichtaufbau mit Angaben zu Polyimid, Klebstoff und Deckschicht
- Lochtable mit Aspektverhältnissen und Positionen
- Geforderte IPC-6013-Klasse
- Anforderung an Temperaturwechsel oder Biegung
- Erwartungen an das Erstmuster
Schichtaufbau für eine PTH-Zuverlässigkeitsprüfung senden, oder sehen Sie sich unsere Rigid-Flex-Kapazität und Flex-PCB-Kapazität.
Geprüft vom Prozessteam von Benchuang.