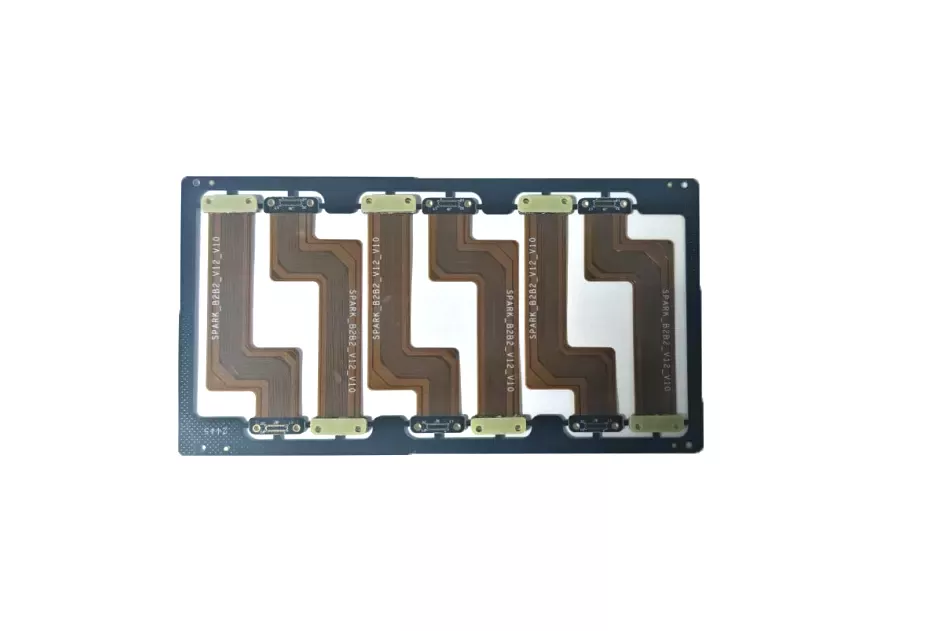
Un taladro metalizado en una placa flex o rigid-flex conduce corriente a través de un apilamiento de poliimida, adhesivo y cobre. Si el barril de cobre está incompleto, la placa puede pasar el test eléctrico en fábrica y fallar meses después en campo.
Los huecos son la forma más común de ese fallo y también la más fácil de pasar por alto, porque la radiografía muestra los evidentes y oculta el resto.
Este artículo explica por qué los sustratos flex se comportan distinto del FR4, las seis causas de proceso que conviene revisar primero, cómo detectar huecos que la radiografía no ve y qué incluir en la especificación de compra.
Por qué el flex no es FR4
Una placa rígida se taladra a través de epoxi reforzado con fibra de vidrio. Una placa flex o rigid-flex se taladra a través de poliimida, adhesivo acrílico o epoxi y, a menudo, una coverlay. Esos materiales se comportan de forma distinta en tres aspectos:
- Son más blandos y tienden a emborronarse durante el taladrado.
- Absorben humedad y desgasifican en la línea de galvanizado y en el reflow.
- Se dilatan más con la temperatura, así que el barril de cobre sufre más tensión.
El resultado es una pared de taladro más difícil de preparar de forma uniforme y un proceso de galvanizado con menos margen. Una receta copiada de una placa rígida no se traslada directamente.
Seis causas
1. Parámetros de taladrado y estado de la broca
Una velocidad alta y un avance bajo pueden pulir la poliimida en vez de cortarla y dejar una pared emborronada que el desmear no elimina del todo. Las brocas gastadas aumentan el calor y el emborronamiento. La vida de la broca, el material de entrada y salida y la altura del apilamiento importan.
2. Emborronamiento y desmear
El emborronamiento de poliimida cubre las capas internas de cobre y la pared del taladro. Si el desmear es incompleto, el galvanizado se deposita sobre una superficie contaminada y forma una capa fina y porosa. Tanto el desmear por plasma como el químico deben validarse sobre el apilamiento real, no sobre un cupón de otra construcción.
3. Humedad y desgasificación
La poliimida y el adhesivo absorben humedad. Si el panel no se seca antes del galvanizado, esa humedad se expande en el baño o en el reflow y empuja el cobre fuera de la pared. Los programas de secado pertenecen al plan de control del proceso, no al hábito del operador.
4. Densidad de corriente y poder de penetración
Los huecos se forman donde la densidad de corriente es menor, normalmente en el centro de un taladro profundo. Una relación de aspecto alta, una agitación pobre y un baño en el límite de su rango químico reducen el poder de penetración. Un taladro que parece galvanizado en la superficie puede ser fino en el centro.
5. Rugosidad de la pared y retracción de resina
Las paredes rugosas y la retracción de resina crean puntos donde la capa semilla química está incompleta. El cobre crece alrededor del defecto en vez de sobre él y deja un hueco que crece con los ciclos térmicos.
6. Diseño del panel y ubicación de los taladros
Los taladros cerca de un refuerzo, del borde de una coverlay o de una transición flex-rígido ven tensiones distintas y flujos distintos durante el laminado. También son más difíciles de seccionar y más fáciles de pasar por alto en el muestreo.
Cómo fallan los huecos
Un hueco reduce la sección de cobre. Con los ciclos térmicos el barril se expande y se contrae, y el hueco actúa como concentrador de tensión. La secuencia de fallo suele ser:
- La resistencia sube ligeramente, aún dentro del límite del test.
- Se forma una grieta capilar en el borde del hueco.
- La resistencia sube bruscamente o la red se abre.
- El fallo aparece en campo, no en el test final.
Por eso un test eléctrico aprobado no demuestra un barril fiable.
Detección: lo que la radiografía no ve
La radiografía sirve para huecos grandes y para la alineación del barril. Es mala para detectar galvanizado fino, huecos capilares y huecos ocultos tras un plano de cobre denso. Una placa que parece limpia en radiografía puede fallar en el corte transversal.
Use tres comprobaciones juntas:
- Corte transversal en los taladros de mayor relación de aspecto y en los cercanos a la transición. Mida el espesor de cobre arriba, en el centro y abajo del barril.
- Choque térmico seguido de medición de resistencia, según el método IPC acordado.
- Radiografía como cribado, no como prueba de aceptación.
Criterios de aceptación
IPC-6013 define la aceptación de huecos para placas flex y rigid-flex por clase. El valor exacto depende de la clase y del tipo de taladro, así que debe figurar en el plano, no en un artículo general.
| Comprobación | Qué registrar | Límite sugerido |
|---|---|---|
| Espesor de cobre del barril | Mínimo en el centro del taladro | Según plano, normalmente 20–25 µm |
| Área de hueco en el barril | Porcentaje de la pared del barril | Según clase IPC-6013 |
| Hueco en la conexión con capa interna | Número y ubicación | Ninguno permitido |
| Resultado del choque térmico | Cambio de resistencia antes y después | Menos del 10 % |
| Ubicación del corte | Qué taladros, cuántos | Mayor relación de aspecto + taladros de transición |
Controles de proceso importantes
- Registre la vida de la broca y cámbiela por número fijo de impactos, no por criterio del operador.
- Cualifique el desmear sobre el apilamiento de producción, incluida la coverlay y el adhesivo.
- Seque los paneles antes del galvanizado y registre el secado.
- Analice el baño de galvanizado a diario y registre la densidad de corriente por panel.
- Seccione la primera pieza en los taladros más críticos y guarde la imagen.
- Recalifique tras cualquier cambio de proveedor de poliimida, adhesivo o receta de taladrado.
Qué preguntar al proveedor
- ¿Cuál es el límite de relación de aspecto para flex y rigid-flex y cómo se verifica?
- ¿Cómo se cualifica el desmear sobre poliimida y adhesivo, no sobre FR4?
- ¿Cuál es el programa de secado antes del galvanizado?
- ¿Cuántos taladros se seccionan en la primera pieza y dónde?
- ¿Qué ocurre con el lote si se encuentra un hueco?
PREGUNTAS FRECUENTES
¿Se puede reparar un hueco?
No. Un hueco en un barril metalizado no se repara de forma fiable. La pieza se desecha o el panel se rehace.
¿La radiografía detecta todos los huecos?
No. La radiografía encuentra huecos grandes y problemas de alineación. El galvanizado fino y los huecos capilares suelen requerir corte transversal.
¿Es aceptable un hueco pequeño?
Depende de la clase IPC-6013 y de la función del taladro. Un hueco en una conexión con capa interna se trata distinto de uno en la pared del barril. El límite debe estar en el plano.
¿Por qué la misma receta funciona en FR4 y no en flex?
Porque los materiales taladrados, el contenido de humedad y la dilatación térmica son distintos. El desmear, el secado y la ventana de galvanizado deben cualificarse sobre el apilamiento flex.
Qué enviar para una revisión de fiabilidad
- Apilamiento con indicaciones de poliimida, adhesivo y coverlay
- Tabla de taladros con relaciones de aspecto y ubicaciones
- Clase IPC-6013 requerida
- Requisito de ciclos térmicos o flexión
- Expectativas de primera pieza
Enviar el apilamiento para una revisión de fiabilidad de PTH, o consulte nuestra capacidad rigid-flex y capacidad de PCB flex.
Revisado por el equipo de ingeniería de procesos de Benchuang.